Вградената проверка често се продава като начин за по-бързо улавяне на дефекти. На истинска линия за прецизно леене на желязо по-голямата му стойност се променя, когато се вземат решения. Работил съм с производството на чугунени отливки в Ningbo Supreme Machinery Co., Ltd от дните, когато отливките от сив чугун и сферографитен чугун се проверяваха предимно с око, кран и шублер. Преминаването към автоматизирани линии и вградена инспекция не премахна нуждата от опит. Той премести този опит нагоре - в топене, изливане, охлаждане и дори машинна обработка. Тази статия разглежда как вградената инспекция всъщност променя контрола на качеството на прецизното отливане на желязо, какви технологии се изплащат и къде все още не достигат.
Вградената инспекция не е само рентгенова снимка: какво всъщност използваме на линиите за леене на желязо
Когато клиентите чуят, че използваме вградена инспекция за прецизно отливане на желязо, мнозина предполагат, че говорим за рентгеново облъчване на всяка част. Това не е реалистично. Рентгеновите лъчи са полезни, но са бавни, скъпи и често са излишни за корпус на помпа от сив чугун или тяло на клапан от сферографитен чугун. Това, което всъщност работи на производствена линия, е многослоен подход: термичен анализ в пещта, инфрачервен мониторинг в станцията за изливане, машинно зрение след почистване и целеви рентгенови или ултразвукови тестове за критични партиди.
В Ningbo Supreme Machinery Co., Ltd, ние произвеждаме желязо casgrayntig,сферографитен чугун, ипрецизно леене по моделиповече от 25 години. Компанията стартира през 1990 г. с чугунени отливки и отливки от неръждаема стомана, след което добави линия за леене на стомана след 2000 г. През това време нашите производствени линии преминаха от ръчна работа към автоматични машини. Единственият урок, който се повтаря, е прост:вградената проверка работи само когато е свързана с решение на процеса.Ако данните не се променят при следващото нагряване, следващата форма или следващата настройка за обработка, това е просто водене на записи.
Аргументът за цената: Защо отхвърленото кастинг е само видимата загуба
Когато прецизна чугунена отливка бъде отхвърлена при окончателната проверка, видимата загуба е самата отливка. Невидимата загуба обикновено е по-голяма. Вече сте консумирали енергия за топене, пясък за формоване, труд, надбавка за машинна обработка и понякога слот за доставка на клиента. За хидравличен колектор от сферографитен чугун, произведен по ASTM A536 65-45-12, открит дефект на свиване след машинна обработка може да означава бракувана част, която вече има 2–3 mm материал, отстранен от критичните повърхности. Това не е просто загуба на кастинг. Това е загуба на капацитет за обработка.
Ето защо предпочитам да преценя вградената инспекция по това колко рано може да се намеси. Отчитане на термичен анализ, което показва тенденция за нисък остатъчен магнезий преди наливане, може да спаси цял черпак. Инфрачервена камера, която улавя температура на изливане под 1380°C, може да предотврати студено затваряне в тънкостенни отливки от сив чугун. Станция за машинно зрение след бластиране може да улови повърхностна пукнатина, преди детайлът да достигне обработващия център. Нито едно от тях не замества окончателната проверка. Те намаляват броя на дефектите, които някога достигат окончателната проверка.
Технология за проверка на съответствие със сив чугун, сферографитен чугун и леене по модели
Не всяка технология за вградена проверка пасва на всеки процес на леене на чугун. Таблицата по-долу е практическото сравнение, което използвам, когато конфигурирам линия. Това не е теоретична класация. Той отразява това, което сме виждали да работи на реални производствени етажи.
| технология | Най-добро прилягане | Типична скорост на откриване | Основни уловени дефекти | Ограничение за леене на желязо |
|---|---|---|---|---|
| Термичен анализ | Контрол на топене и нодулизация | 30–90 секунди на серия | Дрейф на въглеродния еквивалент, избледняване на нодуларността, склонност към охлаждане | Непряко измерване; има нужда от калибриране с металография |
| Инфрачервено термично изображение | Температура на изливане и пълнене на формата | Реално време по време на изливане | Студено затваряне, неправилно пускане, отклонение на температурата на изливане | Само пряка видимост; димът и позиционирането на черпака могат да попречат |
| Машинно зрение | Проверка на повърхността след почистване | 1–5 секунди на част | Пукнатини, неравности, студено затваряне, липсващ материал, намеси от пясък | Не може да види вътрешни дефекти; осветлението и ориентацията на частите имат значение |
| Рентген в реално време | Критичен за безопасността сферографитен чугун и стоманени отливки | 10–60 секунди на част | Порьозност на свиване, вътрешни пукнатини, включвания | Висока цена; по-ниска скорост на линията; изисквания за радиационна безопасност |
| Ултразвуково изследване | Отливки от сферографитен чугун и стомана с голям профил | 2–10 секунди на точка | Вътрешни кухини, пукнатини, вариации на нодуларността в дебели участъци | Изисква свързване; сложните геометрии са трудни |
За отливки от сив чугун, като тела на хидравлични клапани и компоненти на машинни инструменти, машинното зрение и инфрачервеният мониторинг на леене обикновено осигуряват най-добра възвращаемост. Люспестият графит на сивия чугун му осигурява добра амортизация и топлопроводимост, но също така означава, че повърхностните дефекти са достатъчно чести, за да оправдаят автоматизираната визуална проверка. За отливките от сферографитен чугун термичният анализ и насоченото рентгеново изследване са от по-голямо значение, тъй като нодуларността и вътрешната здравина пряко влияят върху удължението и живота на умора. За прецизното леене по моделни модели приоритетът се измества към размерите на восъчната шарка и целостта на черупката, където лазерното сканиране и записването на данни от процеса често са по-важни от вградената радиография.
Как вградената инспекция се свързва с обработката и сглобяването
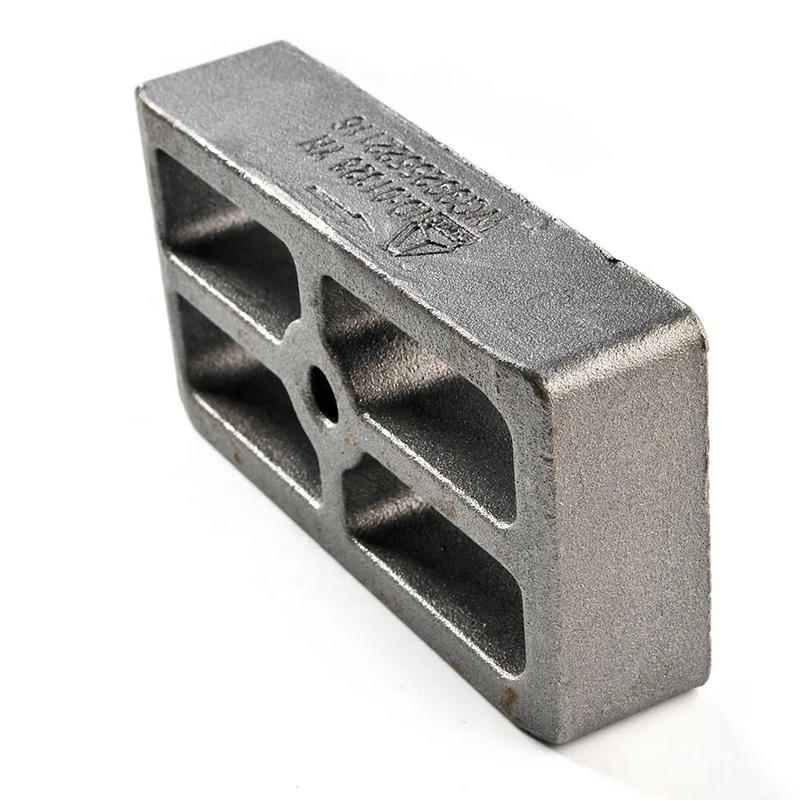
Едно нещо, което научих от годините производство на чугунени отливки в Ningbo Supreme Machinery Co., Ltd е, че контролът на качеството не може да спре до вратата на леярната. Прецизна чугунена отливка, която преминава проверка на размерите, все още може да се повреди в обработващия център, ако твърдостта или микроструктурата на отливката варират. Сив чугун с охлаждане, например, може да измерва в рамките на толеранса, но да унищожи карбидните инструменти. Ковък чугун с ниска нодуларност може лесно да се обработва, но не преминава тест под налягане.
Това е мястото, където данните от вградената инспекция стават ценни извън леярната. Когато записваме резултатите от термичния анализ, температурите на изливане и данните за охлаждане по партиди, можем да ги свържем с производителността на машинната обработка. Ако клиент съобщи за бърборене или прекомерно износване на инструмента върху конкретна партида отливки от сив чугун, ние можем да проследим въглеродния еквивалент и скоростта на охлаждане. Ако отливка от сферографитен чугун не премине тест за течове след обработка, можем да прегледаме тенденцията за остатъчен магнезий и нодуларност. Тази проследимост не е бляскава, но тя превръща контрола на качеството в контрол на процеса.
За клиенти, които получават както чугунени отливки, така и завършени машинно обработени части от нас, тази връзка намалява играта на обвинения. Вместо да спорим дали дефектът идва от отливане или машинна обработка, можем да разгледаме данните заедно.
Пример за практическа конфигурация за хидравлични колектори от сферографитен чугун
Нека дам конкретен пример. Да предположим, че работим с хидравличен колектор от сферографитен чугун с дебелина на стената 8–12 mm, материал ASTM A536 65-45-12 и допуск за обработка от 2,5 mm върху критичните повърхности. Клиентът изисква тест за херметичност след обработка и нодуларност от най-малко 85%.
От страна на топенето ще използваме оптична емисионна спектрометрия за химия и термичен анализ за въглероден еквивалент и тенденция на нодуларност. Целевият прозорец е C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. От страната на изливане, инфрачервено термично изображение следи температурата на изливане, като я поддържа между 1390°C и 1420°C. След почистване машинното зрение проверява за повърхностни пукнатини и студени затваряния. За критични партиди, рентгенови или ултразвукови тестове в реално време проверяват вътрешното свиване в дебелия участък около отворите на портовете.
Тази конфигурация не инспектира всяка част с рентгенова снимка. Той използва правилната технология на правилния етап. Резултатът е по-малко изненади при обработката и по-стабилна скорост на преминаване на теста за налягане. Според моя опит тази комбинация има повече значение от закупуването на най-скъпата машина за проверка на пазара.
Какво бих проверил, преди да купя система за вградена инспекция
Ако оценявате вградената инспекция за прецизно отливане на желязо, бих задал четири въпроса, преди да разгледам брошурите за оборудване. Първо, какъв дефект се опитвате да предотвратите и на какъв етап от процеса възниква той? Второ, какво ще правите с данните – ще променят ли зададена точка, ще спрат изливането или ще коригират отместването при обработка? Трето, каква е цената на пропуснат дефект спрямо цената на системата за проверка? Четвърто, кой ще поддържа и калибрира системата след инсталирането?
В Ningbo Supreme Machinery Co., Ltd, нашето производство еволюира от ръчна работа към автоматични машини, защото автоматизацията решава проблеми с последователността, които ръчната работа не може. Но автоматизацията без обратна връзка за процеса е просто по-бърз вариант. Вградената инспекция е веригата за обратна връзка, която прави автоматизацията полезна за контрол на качеството на прецизното отливане на чугун.
Често задавани въпроси
Вградената инспекция замества ли крайната инспекция за чугунени отливки?
Не. Вградената инспекция намалява броя на дефектите, които достигат до крайната инспекция, но крайната инспекция все още е необходима за вземане на партидни проби и специфични за клиента критерии за приемане. За критични за безопасността отливки от сферографитен чугун окончателното изпитване на размерите и налягането остава задължително.
Коя технология за вградена инспекция е най-рентабилна за леене в сив чугун?
За повечето линии за леене на сив чугун, машинното зрение след почистване и инфрачервеният мониторинг на температурата при изливане предлагат най-бързата възвръщаемост. Те улавят повърхностни дефекти и студени затваряния, без да забавят значително линията. Термичният анализ също е важен, но той е по-скоро инструмент за контрол на топенето, отколкото инструмент за проверка на части.
Може ли вградената проверка да открие проблеми с нодуларността в сферографитен чугун преди изливане?
Може да показва тенденция, но не дава окончателно число на нодуларността в реално време. Термичният анализ, комбиниран с бърза металография, може да покаже дали остатъчният магнезий и кривата на охлаждане са в рамките на очаквания прозорец. Ако тенденцията е извън прозореца, леярната може да коригира последователността на обработка или изливане.
Как Ningbo Supreme Machinery Co., Ltd поддържа вградена инспекция за леене по модели?
За прецизно леене по моделни модели ние се фокусираме върху стабилността на размерите на восъчната шарка, дебелината на черупката и записите за температурата на изливане. Лазерното сканиране и записването на данни за процеса често са по-полезни от вградения рентгенов лъч за тези отливки. Ние конфигурираме подхода за проверка въз основа на сплавта, геометрията и стандарта за приемане от клиента.
Какви стандарти обикновено се използват за инспекция на чугунени отливки?
Общите препратки включват ASTM A48 за сив чугун, ASTM A536 за сферографитен чугун, ISO 1083 за чугуни със сферичен графит, ISO 8062 за допустими отклонения на размерите и ASTM E446 или E186 за радиографско изследване. Приложимият стандарт зависи от материала и приложението.
Ако оценявате вградената инспекция за проект за прецизно леене на чугун или искате да обсъдите сив чугун, сферографитен чугун или контрол на качеството на леене по инвестиция, можете да се свържетеNingbo Supreme Machinery Co., Ltdдиректно. Споделете вашата степен на материал, критични размери и опасения за дефекти и ние можем да ви помогнем да определите практическа конфигурация за проверка за вашата производствена линия.